Introduction :

1. Mise en situation :

1.1. Soudage par point :


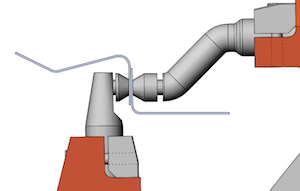
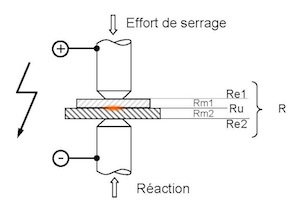
Ce procédé permet le soudage des pièces à assembler par recouvrement, sans métal d'apport. Les pièces sont maintenues en contact sous un effort d'accostage exercé par les deux électrodes.


Un courant de basse tension et de forte intensité passe alors dans une zone très localisée. Ce courant induit un chauffage par effet Joule provoquant la fusion des pièces dans la zone de leur contact (noyau).


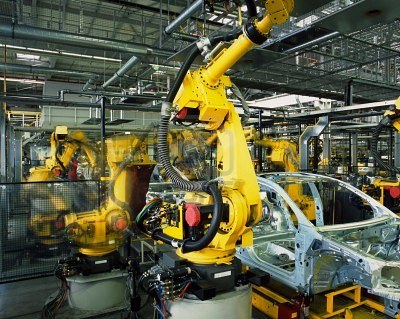
Après coupure du courant, l'effort, toujours appliqué, forge la soudure. Ce procédé est plus particulièrement utilisé dans la réalisation des châssis et carrosseries des voitures. Une succession de points de soudage permet de réaliser des liaisons complètes indémontables entre deux tôles.


1.2. Pince de soudage :


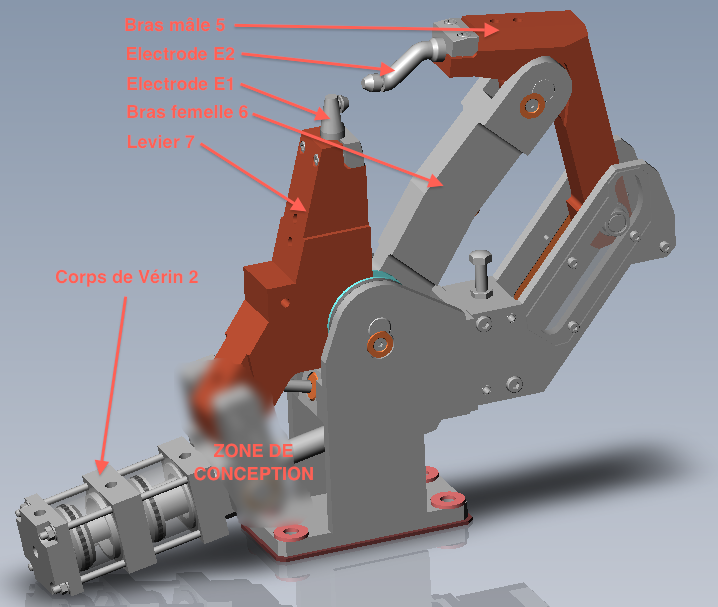
Le système étudié est une pince de soudage qui supporte et permet le déplacement des deux électrodes. Dans ce cas les éléments à assembler sont des caissons qui réalisent les "bas de caisse" sur une voiture.


2. Fonctionnement :

2.1. Mise en place des tôles :


Les éléments à souder sont préalablement mis en position et maintenus sur un montage de soudage.

Ce montage non représenté permet le guidage en translation des tôles suivant l’axe z et leur maintien lors de la réalisation des points de soudage.


2.2. Description de la pince de soudage :


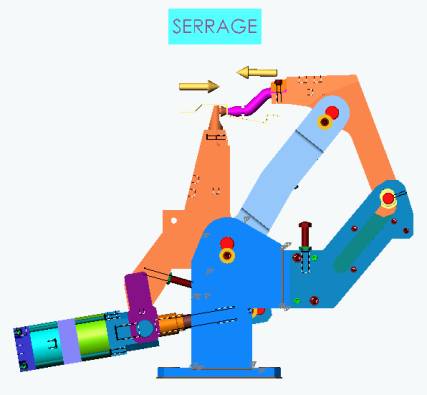
L'alimentation du vérin va permettre la fermeture de la pince en trois phases :


  • Phase 1 : Lors du fonctionnement, on constate que le levier 7 reste fixe. Le corps 2 du vérin se déplace et l’électrode E1 liée au bras femelle vient en contact avec les éléments à souder. La liaison pivot d’axe (A,z) entre la tige 1 et le levier 7 reste fixe.


  • Phase 2 : Le bras femelle 6 reste fixe. La tige 1 du vérin entraîne le levier 7 et actionne le bras mâle 5 qui supporte l’électrode E2. La came permet de donner une trajectoire plongeante à l’électrode E2 de façon à "enjamber" la tôle et se positionner face à l’electrode E1.


  • Phase 3 : Les électrodes sont en contact avec les tôles. Un effort de 3000 N est appliqué pendant 2 secondes ; le temps de fusion est de 0,2 seconde.


3. Problématique :

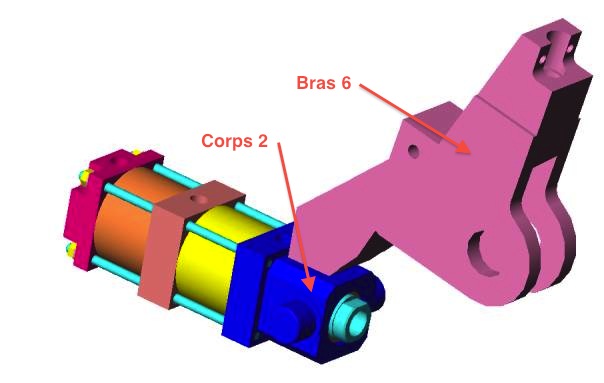
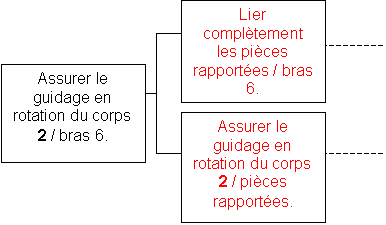
On veut concevoir la liaison pivot entre le corps 2 du vérin et le bras 6.


Condition de fonctionnement au niveau de la liaison :


  • Lors de la fermeture de la pince, la vitesse de glissement et la charge sont faibles.


  • Lors du soudage, l’effort exercé par le vérin est de 5300 N et il n’y a pas de déplacement.


  • La liaison entre le corps 2 du vérin et le bras 6 sera réalisée par interposition de pièces rapportées.


Analyse fonctionnelle de la liaison à concevoir :


Accueil Suite